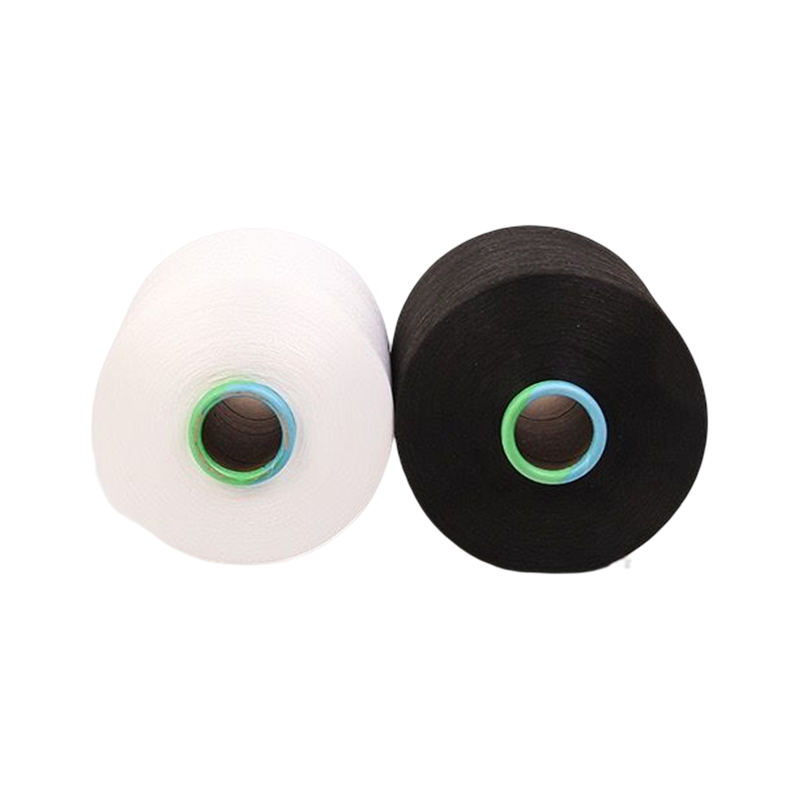


200 টন 150D/48F পলিয়েস্টার ড্র টেক্সচারযুক্ত সুতা অর্ডার করুন এবং ক্রয়ের অর্ডারটি কিলোগ্রাম, ডিনার এবং ডেলিভারির তারিখে লেখা থাকবে। বুনন মেশিন থেকে আসা ফ্যাব্রিক পরিবর্তে ছায়া ব্যান্ড, সুই লাইন, barré এবং ব্রেক আউট হার বিচার করা হয়. সংখ্যার এই দুটি সেটের মধ্যে দূরত্ব ঠিক যেখানে একটি সুতা প্রস্তুতকারক হয় সামঞ্জস্যপূর্ণ গুণমানকে সমর্থন করে বা শান্তভাবে এটিকে ক্ষয় করে।
সামঞ্জস্যপূর্ণ গুণমান একটি পরিমাপ করা ব্যান্ড, একটি নিখুঁত নমুনা নয়
একটি সুতা কল সামঞ্জস্যপূর্ণ গুণমানকে সমর্থন করে যখন রৈখিক ঘনত্ব, ব্রেকিং টেনাসিটি, প্রসারণ, সংকোচনের সহগ (CV) একটি ঘোষিত ব্যান্ডের মধ্যে অনেকের প্রথম প্যাকেজ থেকে শেষ পর্যন্ত থাকে, রৈখিক ঘনত্বের জন্য ISO 2060 এবং একক-এন্ড টেনসাইল বৈশিষ্ট্যের জন্য ISO 2062-এর মতো পদ্ধতির মাধ্যমে যাচাই করা হয়।
একটি রেফারেন্স নমুনা একদিনে একটি স্পিন্ডেল অবস্থান থেকে অঙ্কিত সময়ে এক বিন্দু প্রমাণ করে। 600-এর প্যাকেজ 480-এ কী ঘটবে তা দেখাতে পারে না, আট ঘণ্টা একটানা টেক্সচার করার পর, যখন হিটার জোন তিন ডিগ্রি সরে যায় এবং স্পিন ফিনিশ পাম্প দুই শতাংশ সমৃদ্ধ হয়। যে ক্রেতারা একা নমুনা কার্ডে সরবরাহকারী নির্বাচন করেন তারা একটি ফটোগ্রাফ নির্বাচন করছেন, একটি উত্পাদন লাইন নয়।
এই কারণেই ইউএসটিআর স্ট্যাটিস্টিকসের মতো বেঞ্চমার্ক সিস্টেম, ইউস্টার টেকনোলজিস দ্বারা প্রকাশিত এবং 1950 সাল থেকে বিশ্বব্যাপী রেফারেন্স হিসাবে ব্যবহৃত হয়, একক পাঠের পরিবর্তে সমগ্র-লট বিতরণের তুলনা করে। প্রশ্ন কখনও "এই সুতা ভাল" হয় না. প্রশ্ন হল "এই সুতা প্রথম এবং শেষ প্যাকেজের মধ্যে কতদূর সরে যায়"।
যখন সেই ব্যান্ডটি ভেঙ্গে যায়, ব্যর্থতা প্রত্যাখ্যাত শঙ্কু হিসাবে উপস্থিত হয় না। এটি একটি বৃত্তাকার-নিট প্যানেলে ব্যারি স্ট্রাইপ, একটি ওয়ার্প বিমে সূঁচের রেখা, বা একই রঙের কোডের দুটি ভিন্ন কার্টন থেকে কাটা পোশাকে একটি শেড জাম্প হিসাবে নিচের দিকে প্রদর্শিত হয়।
পাঁচটি প্রক্রিয়া পয়েন্ট যেখানে একটি বাল্ক রান প্রবাহিত হয়
বাল্ক সুতার গুণমান পাঁচটি পয়েন্টে চলে: পিইটি চিপ কন্ডিশন, স্পিন ফিনিশ পিক-আপ, ড্র-টেক্সচারিং হিট এবং ডি/ওয়াই রেশিও, উইন্ডিং টেনশন এবং প্যাকেজ বিল্ড, এবং কালার হ্যান্ডলিং। প্রতিটির একটি পরিমাপযোগ্য নিয়ন্ত্রণ রয়েছে এবং চালানের পরে সংশোধন করার চেয়ে প্রতিটির রাখা সস্তা।
| প্রক্রিয়া পরিবর্তনশীল | কি স্কেলে drifts | নিয়ন্ত্রণ যে ব্যান্ড ঝুলিতে |
| পিইটি চিপ অভ্যন্তরীণ সান্দ্রতা এবং আর্দ্রতা | অভ্যন্তরীণ সান্দ্রতা 0.62 থেকে 0.68 dL/g বা 50 পিপিএম-এর উপরে আর্দ্রতার বাইরে প্রবাহিত হয়, পুরো লট জুড়ে ব্রেকিং শক্তি পরিবর্তন করে | ইনকামিং চিপ IV প্রতি সাইলো পরীক্ষা করা হয়, এক্সট্রুশনের আগে 50 পিপিএম এর নিচে শুকানো হয় |
| স্পিন ফিনিস পিক আপ | ফাইবারের ওজনে 0.30 থেকে 0.60 শতাংশের বাইরে পিক-আপ ডাউনস্ট্রিম টেক্সচারিংয়ে স্থির, উড়ে এবং অসম ঘর্ষণ তৈরি করে | লাইনে মিটার করা শেষ করুন এবং প্রতি শিফটে মহাকর্ষীয়ভাবে যাচাই করুন |
| টেক্সচারিং হিটারের তাপমাত্রা এবং D/Y অনুপাত | কয়েক ডিগ্রির একটি ড্রিফ্ট লেবেলে অস্বীকৃতি পরিবর্তন না করে ক্রিম, বাল্ক এবং প্রসারণ পরিবর্তন করে | রেসিপি প্রতি denier লক, হিটার জোন প্রতি টাকু অবস্থান লগ করা হয়েছে |
| উইন্ডিং টান এবং প্যাকেজ বিল্ড | নরম বা বুলড প্যাকেজ স্লো, ভাঙা ফিলামেন্ট আটকান এবং উচ্চ-গতির নিটিং মেশিন বন্ধ করুন | টেনশন-নিয়ন্ত্রিত বায়ুর ঘনত্ব এবং টেপার প্রতিটি ডফ চেক করা হয়েছে |
| রঙ পরিচালনা | ডাই লটের মধ্যে এবং একই লটের ভিতরে প্যাকেজের মধ্যে ছায়া প্রবাহিত হয় | রঙ D65 আলোকসজ্জার অধীনে ডেল্টা E হিসাবে পরিমাপ করা হয়েছে এবং 1.0 বা নীচে রাখা হয়েছে |
বেশিরভাগ সুতার প্রবাহ আকস্মিক নয় বরং ক্রমবর্ধমান। একটি ফিনিশ পাম্প ছয় ঘন্টার জন্য দুই শতাংশ সমৃদ্ধ চলমান একটি একক ফিলামেন্ট ভাঙ্গে না; এটি ঘর্ষণকে যথেষ্ট পরিবর্তিত করে যে একই সুতা পরের দিন সকালে একটি ভিন্ন টানে বোনা হয়। এই কারণেই প্রতি ঘণ্টায় এবং প্রতি-ডফ চেক শেষ-অফ-লট পরিদর্শনকে হার মানায়।
 ব্রাউন সিরিজ ZN0085 FM পলিয়েস্টার DTY সুতা ব্রাউন 200D পলিয়েস্টার DTY অ্যান্টি-রিঙ্কেল, আর্দ্রতা-উইকিং বৈশিষ্ট্য এবং পোশাক, বাড়ি এবং প্রযুক্তিগত কাপড়ের জন্য আঁটসাঁট রঙ নিয়ন্ত্রণ। পণ্য দেখুন →
চিপ থেকে ক্ষত প্যাকেজ পর্যন্ত: পাঁচ-পর্যায় নিয়ন্ত্রণ চেইন
কন্ট্রোল একটি নির্দিষ্ট ক্রমানুসারে চলে: চিপ কন্ডিশনিং, মেল্ট স্পিনিং, টেক্সচারিং, ইন্টারলেসিং এবং উইন্ডিং, তারপর রিলিজ টেস্টিং। পরিমাপটি এক পর্যায়ে এড়িয়ে যান এবং ত্রুটি দুটি পর্যায় পরে ব্রেক-আউট, বাল্ক ভ্যারিয়েশন বা শেড ড্রিফট হিসাবে দেখা যায়।
চিপ কন্ডিশনার
টেক্সটাইল-গ্রেডের পিইটি চিপ শুকানো হয় যতক্ষণ না অবশিষ্ট আর্দ্রতা 50 পিপিএম-এর নিচে বসে থাকে, কারণ অবশিষ্ট জল গলে যাওয়ার সময় পলিমারকে হাইড্রোলাইস করে এবং এমনভাবে দৃঢ়তা কাটে যে কোনও নিম্নধারার প্রক্রিয়া পুনরুদ্ধার করতে পারে না।
গলিত স্পিনিং এবং quenching
ঘূর্ণন তাপমাত্রা, প্যাক চাপ এবং নিভিয়ে বায়ু বেগ হিসাবে-কাত ফিলামেন্ট গঠন সেট. ফাইবারের ওজনের উপর স্পিন ফিনিশ 0.30 থেকে 0.60 শতাংশ প্রয়োগ করা হয় যাতে সুতা স্থির তৈরি না করে অঙ্কন এবং পরে বুনন থেকে বেঁচে থাকে।
টেক্সচারিং আঁকুন
অনুপাত আঁকুন, D/Y অনুপাত এবং হিটারের তাপমাত্রা ক্রিম, বাল্ক এবং প্রসারণ নির্ধারণ করে। হিটার সেটিংস সাধারণত 180 থেকে 220 ডিগ্রি সেলসিয়াসের মধ্যে থাকে ডিনার এবং মেশিনের উপর নির্ভর করে এবং সেগুলি অপারেটর দ্বারা সামঞ্জস্য না করে প্রতি রেসিপি অনুযায়ী লক করা থাকে।
ইন্টারলেসিং এবং উইন্ডিং
ইন্টারলেস লেভেল, ওয়াইন্ডিং টেনশন, প্যাকেজ ডেনসিটি এবং টেপার নির্ধারণ করে যে একটি বুনন মেশিনে প্রতি মিনিটে 1,000 মিটার বেগে শঙ্কুটি পরিষ্কারভাবে খোলা হয় কিনা। প্যাকেজ বিল্ড প্রতি শিফটে একবার নয়, প্রতিটি ডফ পরিদর্শন করা হয়।
রিলিজ পরীক্ষা
প্রতিটি লটকে ISO 2060-এর রৈখিক ঘনত্ব, ISO 2062-এর প্রসার্য বৈশিষ্ট্য, ফুটন্ত জলের সংকোচন এবং প্যাকিংয়ের জন্য প্রকাশের আগে রঙের পার্থক্যের জন্য পরীক্ষা করা হয়। অনেক যে ব্যর্থ হয় কোনো ব্যান্ড অনুষ্ঠিত হয়, পরের এক মধ্যে মিশ্রিত করা হয় না.
CV ব্যান্ডগুলি সাধারণত 150D/48F DTY সরবরাহের স্পেসিফিকেশনে লেখা হয় (দৃষ্টান্তমূলক নিয়ন্ত্রণ লক্ষ্য, প্রতিটি মেশিনের জন্য গ্যারান্টি নয়)
প্যাটার্ন যে কোনো একক বারের চেয়ে বেশি গুরুত্বপূর্ণ। রৈখিক ঘনত্ব সাধারণত অন্য যেকোন প্রপার্টির তুলনায় শক্ত থাকে কারণ এটি লাইনে ক্রমাগত পরিমাপ করা হয়, যখন প্রসারণ এবং ইন্টারলেস যান্ত্রিক সেটিংসের উপর নির্ভর করে যা একটি উত্পাদন সপ্তাহে পরিধান করে।
রঙের সামঞ্জস্য শারীরিক সামঞ্জস্য থেকে একটি পৃথক শৃঙ্খলা
রঙকে ডেল্টা ই 1.0 বা D65 আলোকসজ্জার অধীনে আরও শক্ত করা হয় এবং এটি স্পিনিং ফিজিক্সের পরিবর্তে পিগমেন্ট মিটারিং এবং ডাই-লট ডিসিপ্লিন দ্বারা নিয়ন্ত্রিত হয়। একটি মিল দুই শতাংশের মধ্যে দৃঢ়তা ধরে রাখতে পারে এবং এখনও একটি শেড পাঠাতে পারে যা স্টোরের আলোতে ভিন্নভাবে পড়তে পারে।
দুটি রুট বিদ্যমান, এবং তারা বিভিন্ন ঝুঁকি বহন করে। টুকরা রঞ্জনবিদ্যা ফ্যাব্রিক পর্যায়ে ছায়ার সিদ্ধান্ত রাখে, যেখানে একটি সম্পূর্ণ রোল একটি খারাপ স্নান হারিয়ে যেতে পারে। ডাইড-থ্রু ফিলামেন্ট সুতা, যেখানে এক্সট্রুশনের আগে রঙ্গক যোগ করা হয়, রঞ্জক স্নান অপসারণ করে এবং এর সাথে লট-টু-লট শেড জাম্প; ট্রেড-অফ হল শেডটি অবশ্যই স্পিনিং পর্যায়ে, একটি নির্দিষ্ট পরিমাণে, পোশাকের অর্ডারের কয়েক মাস আগে হতে হবে।
এই কারণেই একটি কাজের রঙের সূচক একটি ল্যাবের মতোই গুরুত্বপূর্ণ। একটি কাঠামোগত রঙিন কার্ড লাইব্রেরি শেড ফ্যামিলি দ্বারা সংগঠিত একজন ক্রেতাকে নমুনা নেওয়ার আগে একটি টার্গেট সোয়াচকে প্রোডাকশন কোডের সাথে মেলাতে দেয়, একটি ফিজিক্যাল সোয়াচকে তিন সপ্তাহের জন্য পিছনে পাঠানোর পরিবর্তে। অনুশীলনে যে রঙের পরিবারগুলি সবচেয়ে বেশি পুনরাবৃত্ত ভলিউম বহন করে সেগুলি হল নিরপেক্ষ, কারণ সাদা, বেইজ বা ধূসর রঙের রঙের অমিল একটি সিজনাল প্রিন্টের অমিলের চেয়ে অনেক বেশি স্পষ্টভাবে তৈরি পোশাকে দেখা যায়।
ট্রেসেবিলিটি লুপ সম্পূর্ণ করে। যদি একটি প্যাকেজ কোড সহ একটি শেড অভিযোগ আসে, মিলটি চিপ সাইলো, স্পিনিং পজিশন, টেক্সচারিং মেশিন এবং সেই লটের পরীক্ষার রেকর্ডে ফিরে যেতে পারে। শক্ত কাগজে প্রিন্ট করা অনেক কোড ছাড়াই সেই তদন্ত গুদামের দরজায় শেষ হয়।
 নীল সিরিজ ZB0118 350 পলিয়েস্টার DTY সুতা 72F সহ নীল 350D পলিয়েস্টার DTY, ডুয়াল-হিট টেক্সচারিং, এবং স্পোর্টসওয়্যার, গৃহসজ্জার সামগ্রী এবং শিল্প ব্যবহারের জন্য উচ্চ-চাপ রঞ্জনবিদ্যা। পণ্য দেখুন →
প্রসারিত কাপড় একটি দ্বিতীয় নিয়ন্ত্রণ লুপ যোগ করুন: elastane কোর
বায়ু-আচ্ছাদিত সুতার গুণমান মূল খসড়া, মোড়ানো ঘনত্ব এবং শিথিলকরণের উপর নির্ভর করে এবং গ্রহণযোগ্যতা পরীক্ষা হল একক প্রসারিত পড়ার পরিবর্তে বারবার এক্সটেনশনের পরে প্রসারিত পুনরুদ্ধার। টেক্সচার্ড পলিয়েস্টার ফিলামেন্ট দ্বারা মোড়ানো 20 থেকে 70 ডিনিয়ার ইলাস্টেন কোর সহ একটি নির্মাণ একই রৈখিক ঘনত্বের একটি প্লেইন DTY থেকে ভিন্নভাবে আচরণ করে।
মূল হল অধিকাংশ বৈচিত্র্যের উৎস। যদি ড্রাফ্ট অনুপাত স্পুলগুলির মধ্যে চলে যায়, তবে পুনরুদ্ধারটি এটির সাথে চলে যায় এবং ফ্যাব্রিকটি ত্রিশতমের পরিবর্তে প্রথম ধোয়ার পরে আকৃতি হারায়। খাপটিও গুরুত্বপূর্ণ: ইন্টারলেস স্তর এবং মোড়ানো ঘনত্ব নির্ধারণ করে যে বুননের সময় ইলাস্টেন ঢেকে থাকবে এবং সুইতে লুপগুলি উপস্থিত হবে কিনা।
- কোর ড্রাফ্ট অনুপাত একটি সংকীর্ণ ব্যান্ডের মধ্যে রাখা যাতে পুনরুদ্ধার এক অর্ডারের স্পুলগুলির মধ্যে প্রবাহিত না হয়
- মোড়ানো ঘনত্ব এবং ইন্টারলেস স্তর প্যাকেজে পরিমাপ করা হয়, হাতের নমুনা থেকে বিচার করা হয় না
- ঢেকে রাখার পর বিশ্রামের সময় নিয়ন্ত্রিত, কারণ সুতার ক্ষত খুব গরম হলে তা সমাপ্ত কাপড়ের ভিতরে সঙ্কুচিত হতে থাকে
- একটি প্রসারিত চিত্রের পরিবর্তে বারবার এক্সটেনশন চক্রের পরে পুনরুদ্ধার পরীক্ষা করা হয়েছে
বিজোড় অ্যাক্টিভওয়্যার এবং মেডিকেল কম্প্রেশন স্টকিংসের জন্য, গ্রহণযোগ্যতার মানদণ্ড সাধারণত লেবেলে স্ট্রেচ শতাংশের পরিবর্তে সাইকেল চালানোর পরে পুনরুদ্ধার করা হয়। একটি সুতা যা 180 শতাংশ পর্যন্ত প্রসারিত হয় কিন্তু 118 শতাংশে ফিরে আসে তা একটি প্রসারিত সুতা নয়; এটি একটি সুতা যা একবার প্রসারিত হয়।
 এয়ার কভারড স্প্যানডেক্স পলিয়েস্টার সুতা সাদা/কালো সাদা/কালো পলিয়েস্টার ডিটিওয়াই কভার সহ এয়ার-কভারড স্প্যানডেক্স কোর, ইলাস্টিক রিকভারি, টর্ক-মুক্ত পারফরম্যান্স এবং সক্রিয় পোশাক এবং স্ট্রেচ ডেনিমের জন্য মসৃণ কভারেজ প্রদান করে। পণ্য দেখুন →
একবারে 50 টন অর্ডার করা: যে সংখ্যাগুলি ধরে রাখতে হবে
বড় অর্ডার তিনটি সংখ্যায় দাঁড়ায় বা পড়ে: বার্ষিক ক্ষমতা, প্রতিশ্রুতিবদ্ধ লিড টাইম এবং নমুনা থেকে বাল্ক চুক্তি। Zhejiang Hengke Textile Co., Ltd. (Hengke Textile), Hangzhou ভিত্তিক, বার্ষিক ক্ষমতা 300,000 টনের উপরে এবং অর্ডার নিশ্চিতকরণের 20 দিনের একটি সাধারণ ডেলিভারি উইন্ডোর রিপোর্ট করে, যা একটি ইন-হাউস টেস্টিং ল্যাবরেটরি এবং বাল্ক স্টোরেজের জন্য গুদামজাতকরণ ক্ষমতা দ্বারা সমর্থিত।
আপনার প্রয়োজনীয় শেড এবং ডিনাইয়ারগুলি ইতিমধ্যেই চলমান থাকলে ক্ষমতা শুধুমাত্র সাহায্য করে। একটি 300,000-টন লাইন যা একটি একক 3-টন রঙের জন্য পুনঃনির্ধারণ করতে হবে সেটি একটি ছোট মিলের তুলনায় ধীরগতির যেটি ক্রমাগত সেই রঙটি চালাচ্ছে। যখন একজন ক্রেতা একটি 50-টন অর্ডার দেয়, তখন বাস্তব প্রশ্ন হল কতগুলি প্রোডাকশন ব্যাচে অর্ডারটি বিভক্ত করা হবে, কারণ শেড ড্রিফ্ট ব্যাচের সীমানায় ঘটে, ব্যাচের ভিতরে নয়।
একটি সরবরাহ চুক্তি যা অনুশীলনে ধারাবাহিকতাকে সমর্থন করে পাঁচটি ধারা বহন করে এবং অর্ডারের আগে লিখতে তাদের কিছুই লাগে না:
- ডিনার এবং ফিলামেন্ট গণনা নামমাত্র প্লাস সহনশীলতা হিসাবে বিবৃত, পরীক্ষা পদ্ধতির নাম (রৈখিক ঘনত্বের জন্য ISO 2060, প্রসার্যের জন্য ISO 2062)।
- রৈখিক ঘনত্ব, দৃঢ়তা, প্রসারণ এবং সংকোচনের জন্য সিভি ব্যান্ড, প্রতি নমুনার পরিবর্তে উদ্ধৃত করা হয়েছে।
- রঙ সহনশীলতা ডেল্টা ই হিসাবে একটি নামযুক্ত আলোকসজ্জার অধীনে প্রকাশ করা হয়, সীমাটি সংখ্যাগতভাবে উল্লেখ করা হয়।
- প্রতি কন্টেনারে কতগুলি প্যাকেজ ক্রেতার দ্বারা পুনরায় পরীক্ষা করা হবে এবং কোন কন্ডিশনার অধীনে একটি নমুনা পরিকল্পনা।
- একটি ব্যাচ-কন্টিনিউটি ক্লজ: যদি একটি অর্ডার ব্যাচ জুড়ে বিভক্ত হয়, মিলটি ব্যাচের বিভাজন সরবরাহ করে এবং প্রতিটির নমুনা ধরে রাখে।
ধারাবাহিকতা একটি মানের বিভাগের আউটপুট নয়। এটি একটি ক্রয়ের সিদ্ধান্ত যা ইতিমধ্যেই নেওয়া হয়েছে যে মুহূর্তে অর্ডার কনফার্মেশনে সহনশীলতা ব্যান্ড লেখা হয়েছে, কারণ ক্রেতা যে ব্যান্ডে প্রতিশ্রুতিবদ্ধ হবে তা মিলটি ধরে রাখবে এবং এর চেয়ে বেশি কিছু হবে না।
ব্যবহারিক সংগ্রহের নোট: সরবরাহকারীকে যাচাই করার দ্রুততম উপায় হল একটি শিপড লট থেকে রিলিজ-টেস্ট ডেটার অনুরোধ করা, ল্যাবরেটরি নমুনা থেকে নয়। প্যাকেজ প্রতি কাঁচা মান এবং গড় গড় জন্য জিজ্ঞাসা করুন. প্রকৃত ব্যান্ডধারী একজন সরবরাহকারী একদিনের মধ্যে সেই রেকর্ড তৈরি করতে পারে; শুধুমাত্র একটি নমুনা কার্ড ধারণকারী একটি সরবরাহকারী এটি তৈরি করতে পারে না।
সুতার অর্ডার স্কেল করার আগে ক্রেতারা যে প্রশ্নগুলো করে থাকেন
একটি বাল্ক ডিটিওয়াই অর্ডারে কোন সিভি লেভেল উল্লেখ করা উচিত?
আপনার নিজস্ব প্রক্রিয়া ক্ষমতা থেকে শুরু করুন এবং ব্যান্ডটি পিছনের দিকে লিখুন। বেশিরভাগ বৃত্তাকার বুনন প্রোগ্রামের জন্য, একটি কার্যকর বাণিজ্যিক সূচনা বিন্দু হল রৈখিক ঘনত্বের সিভি 2.0 শতাংশ বা তার নিচে, ব্রেকিং টেন্যাসিটি সিভি 6.0 শতাংশ বা তার নিচে এবং রঙ ডেল্টা ই 1.0 বা তার নিচে D65 এর অধীনে। মিলের নিজস্ব রিলিজ-টেস্ট রেকর্ড থেকে ডিনার প্রতি সঠিক পরিসংখ্যান উদ্ধৃত করা উচিত, কারণ একটি 75D/72F সুতা এবং একটি 300D/96F সুতা একই CV ধারণ করে না। যে সরবরাহকারী আপনি কিনছেন সেই নির্দিষ্ট ডিনারের জন্য লট-লেভেল ডেটা দেখাবেন না তিনি সেই ডিনারে এটি পরীক্ষা করেননি।
ধারাবাহিকতা প্রমাণ করার জন্য কতগুলি প্যাকেজ পরীক্ষা করা উচিত?
লট বাউন্ডারিতে নমুনা, মাঝখানে নয়। একটি ব্যবহারিক পরিকল্পনা আইএসও 2060 এবং ISO 2062 পরীক্ষা করার আগে কমপক্ষে চার ঘন্টার জন্য ISO 139 (20 /- 2 ডিগ্রি সেলসিয়াস, 65 /- 4 শতাংশ আপেক্ষিক আর্দ্রতা) কন্ডিশনে উৎপাদনের শুরু, মাঝামাঝি এবং শেষ থেকে টানা প্রতি কন্টেইনার প্রতি ছয় থেকে দশটি প্যাকেজ পরীক্ষা করে। লট থেকে মানগুলি প্রথম এবং শেষ প্যাকেজের মধ্যে সম্মত হলে সবচেয়ে বেশি প্যাকেজে সম্মত হয়। সিভি ব্যান্ড, রান স্থিতিশীল ছিল.
100-টন অর্ডারের জন্য 20-দিনের ডেলিভারি উইন্ডো কি ধরে রাখতে পারে?
এটি হতে পারে যখন শেড এবং অস্বীকারকারীগুলি ইতিমধ্যেই রুটিন উত্পাদনে থাকে, কারণ সীমাবদ্ধতাটি মেশিনের গতির চেয়ে নির্ধারিত হয়। 300,000 টন বার্ষিক ফিলামেন্ট ক্ষমতার উপরে চলমান একটি অপারেশন এবং তার নিজস্ব গুদামে স্টক রাখা নিশ্চিতকরণের পরে প্রায় 20 দিনের মধ্যে একটি পুনরাবৃত্তি অর্ডার পাঠাতে পারে। উইন্ডোটি প্রসারিত হয় যখন একটি রঙ স্ক্র্যাচ থেকে মেলাতে হয় বা যখন একটি অর্ডারকে তিনটির বেশি প্রোডাকশন ব্যাচ জুড়ে বিভক্ত করতে হয়, যেহেতু প্রতিটি নতুন ব্যাচের প্যাকিংয়ের আগে তার নিজস্ব রিলিজ পরীক্ষা প্রয়োজন।
রঙ্গিন সুতা বা পিস ডাইং কি বড় প্রোগ্রামের জন্য আরও সামঞ্জস্যপূর্ণ?
ডাইড-থ্রু ফিলামেন্ট সুতা আয়তনে আরও সামঞ্জস্যপূর্ণ, কারণ এক্সট্রুশনের আগে রঙ্গক প্রবেশ করে এবং ছায়াটি রঞ্জক স্নানের পরিবর্তে পলিমার পর্যায়ে স্থির হয়। ট্রেড-অফ হল প্রতিশ্রুতি: রঙটি অবশ্যই আগে থেকে বেছে নিতে হবে এবং সংজ্ঞায়িত পরিমাণে কিনতে হবে, সাধারণত লটের মাধ্যমে, এবং আপনার অপছন্দের ছায়াটিকে পুনরায় রঙ করা লাভজনক নয়। পিস ডাইং পরে পরিবর্তনের অনুমতি দেয় তবে একটি প্রতি-বাথ পরিবর্তনশীল প্রবর্তন করে, এবং রোলটি পরিদর্শনে না পৌঁছানো পর্যন্ত ডেল্টা ই 1.5 দ্বারা প্রবাহিত একটি স্নান সনাক্ত করা হবে না।
আপনি যে রুটটি বেছে নিন না কেন, ক্রয় অর্ডারে স্যাম্পলিং প্ল্যান, ইলুমিন্যান্ট এবং ডেল্টা ই সীমা ঠিক করুন। এই তিনটি লাইন প্রতি কিলোগ্রামের দামের চেয়ে চূড়ান্ত ফ্যাব্রিক ফলনের বেশি নির্ধারণ করে।
ক্রেতাদের জন্য যারা একটি প্রযুক্তিগত আলোচনা খোলার আগে রঙ প্রাপ্যতা পরীক্ষা করতে চান, ছায়া পরিবার পলিয়েস্টার DTY-এর জন্য মান নিয়ন্ত্রণ চেকপয়েন্ট পরীক্ষার ক্রম পর্যালোচনা করুন যা প্রতিটি লট রিলিজের পিছনে বসে।