

এয়ার কভারড ইয়ার্ন (ACY) একটি নির্দিষ্ট শিল্প সমস্যা সমাধানের জন্য বিদ্যমান: কীভাবে একটি ফ্যাব্রিকে নির্ভরযোগ্য স্থিতিস্থাপকতা সরবরাহ করা যায় যা এখনও রঞ্জন, ধোয়া এবং বারবার পরার পরেও নরম, হালকা এবং মাত্রাগতভাবে স্থিতিশীল বোধ করে। এটি একটি একক কাঠামোতে দুটি খুব ভিন্ন ফিলামেন্টকে একত্রিত করে এবং মোচড়ের পরিবর্তে বাতাসের সাথে একসাথে ধরে রাখে।
সেই কাঠামোটি কী করতে পারে এবং কী করতে পারে না তা জানা একটি প্রোগ্রামের মধ্যে পার্থক্য যা বিশটি ধোয়ার চক্রের মাধ্যমে ফিট রাখে এবং একটি যা তিনটির পরে ঝুলে যায়।
বায়ু আচ্ছাদিত সুতা কি, এবং এটি ইচ্ছাকৃতভাবে কি নয়
বায়ু আচ্ছাদিত সুতা হল একটি যৌগিক ইলাস্টিক সুতা যেখানে একটি খালি ইলাস্টেন কোর এক বা দুটি ফিলামেন্ট সুতা দ্বারা মোড়ানো হয় এবং মোচড়ের পরিবর্তে সংকুচিত-এয়ার ইন্টারলেসিং দ্বারা জায়গায় লক করা হয়। তিনটি ভেরিয়েবল সুতাকে সংজ্ঞায়িত করে যা বুনন মেশিনে পৌঁছায়: কোর ডিনার, শিথ ফিলামেন্ট এবং ইন্টারলেসিং ঘনত্ব।
মোচড়ের অনুপস্থিতি পুরো বিন্দু। একটি পাকানো আচ্ছাদন, যা একক আচ্ছাদিত সুতা (SCY) নামে পরিচিত, এটির কোরটিকে একটি হেলিকাল র্যাপ দিয়ে ধারণ করে যা কোর নড়াচড়াকে সীমিত করে এবং একটি শক্ত, চটকদার হাত তৈরি করে। এয়ার কভারিং কোরটিকে একটি নরম খাপের ভিতরে প্রসারিত এবং পুনরুদ্ধার করার জন্য মুক্ত রাখে, যে কারণে ACY সক্রিয় পোশাক, বিজোড় নিটওয়্যার এবং মেডিকেল কম্প্রেশন কাপড়ের উপর প্রাধান্য পায় যেখানে আরাম সর্বাধিক শক্তির চেয়ে বেশি গুরুত্বপূর্ণ। দুই সুতার মধ্যে কাঠামোগত ট্রেড-অফ এই তুলনা সেট আউট করা হয় বিজোড় সক্রিয় পোশাকে ACY এবং SCY .
- প্রসারিত স্তর: মাঝারি এবং স্থিতিশীল, সাধারণত 120% থেকে 250% কম্পোজিট সুতার বিরতিতে প্রসারিত হয়, তুলনামূলক SCY-এর জন্য 180% থেকে 350%।
- হাতের অনুভূতি: নরম এবং শুষ্ক, কারণ খাপের ফিলামেন্ট ইলাস্টেনকে সম্পূর্ণরূপে ঢেকে দেয় এবং পৃষ্ঠের উপর কোন মোচড় বাঁধে না।
- উত্পাদন অর্থনীতি: বায়ু আবরণ 400 থেকে 700 মিটার প্রতি মিনিটে চলে, একটি রিং মোচড়ানো কভারিং স্পিন্ডেলের আউটপুটের প্রায় তিন থেকে পাঁচ গুণ।
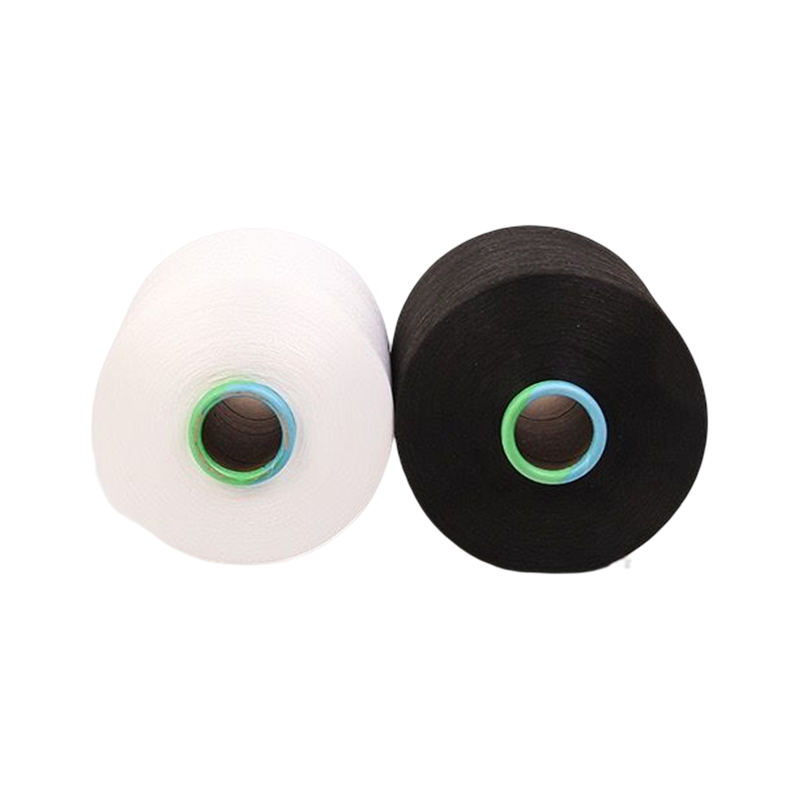
 সফ্ট স্ট্রেচ অ্যাক্টিভওয়্যার এবং সিমলেস নিটের জন্য এয়ার কভারড সুতা পলিয়েস্টার ডিটিওয়াই শীথ সহ স্প্যানডেক্স-কোর এয়ার-কাভার সুতা, সাদা বা কালো পাওয়া যায়, অ্যাক্টিভওয়্যার, সিমলেস নিটওয়্যার এবং কম্প্রেশন কাপড়ের জন্য টর্ক-মুক্ত প্রসারিত পুনরুদ্ধার অফার করে। পণ্য দেখুন →
এয়ার-জেট অগ্রভাগের ভিতরে: চারটি সেটিংস যা প্রসারিত করার সিদ্ধান্ত নেয়
একজন ক্রেতা শেষ পর্যন্ত ফিনিশড ফ্যাব্রিকের যে স্ট্রেচ অনুভব করেন তার প্রায় 90% কভারিং স্পিন্ডেলের চারটি সেটিংস দ্বারা স্থির করা হয়: ইলাস্টেন ড্র রেশিও, শীথ ওভারফিড, অগ্রভাগের বায়ুচাপ এবং টেক-আপ টেনশন। তাদের মধ্যে তিনটি ঠিক করা যথেষ্ট নয়।
ডিনার, ড্র রেশিও এবং ওভারফিড: দ্য সংখ্যা যা সান্ত্বনা নির্ধারণ করে
বেশিরভাগ অর্ডার শীট অনুমতি দেয় তার চেয়ে কমফোর্ট অনেক বেশি সুনির্দিষ্টভাবে নির্দিষ্ট করা যেতে পারে, কারণ প্রতিটি আরাম বৈশিষ্ট্য একটি পরিমাপযোগ্য প্যারামিটার উইন্ডোতে মানচিত্র। নীচের টেবিলটি বাণিজ্যিক এয়ার-জেট কভারিং মেশিনে ব্যবহৃত রেঞ্জগুলি দেখায়।
| প্যারামিটার | সাধারণ কাজের পরিসীমা | আরামদায়ক প্রভাব | সীমার বাইরে ব্যর্থতার মোড |
| ইলাস্তানে কোর ডিনার | 20D থেকে 40D, অথবা 22 থেকে 44 dtex | সর্বোচ্চ প্রসারিত এবং পুনরুদ্ধারের গতি সেট করে | 20D নীচে, বুনন মধ্যে সুতা বিরতি; 40D এর উপরে, ফ্যাব্রিক ভারী এবং কম প্রসারিত হয়ে যায় |
| কোর ড্র অনুপাত | 2.5x থেকে 4.0x | ধোয়ার পরে অবশিষ্ট প্রসারণ এবং বৃদ্ধি সেট করে | 2.5x এর নিচে, বৃদ্ধি 5% ছাড়িয়ে গেছে; উপরে 4.0x, snagging এবং একটি কঠিন হাত |
| খাপ overfeed | 10% থেকে 30% | বাল্ক, কোমলতা এবং মূল কভারেজ সেট করে | 10% এর নিচে, ইলাস্টেন এর মাধ্যমে দেখায়; 30% এর উপরে, লুপস স্ন্যাগ এবং পিল |
| অগ্রভাগের বাতাসের চাপ | 0.3 থেকে 0.6 MPa | ইন্টারলেসিং ঘনত্ব সেট করে, সাধারণত প্রতি মিটারে 60 থেকে 100 নিপ | খুব কম, খাপ পিছলে যায়; খুব বেশি, ফিলামেন্টের ফ্র্যাকচার এবং শেষগুলি ভেঙে যায় |
| খাপ ফিলামেন্ট | 30D থেকে 150D পলিয়েস্টার বা নাইলন | সারফেস হ্যান্ড, লাস্টার এবং ডাইং আচরণ সেট করে | কোরের সাথে সংকোচনের অমিল তাপ সেটিং করার পরে ককল্ড ফ্যাব্রিক তৈরি করে |
আরাম পরিমাপযোগ্য: পুনরুদ্ধার, বৃদ্ধি এবং বায়ু ব্যাপ্তিযোগ্যতা
প্রসারিত এবং আরাম তিনটি পরীক্ষার মাধ্যমে যাচাই করা যেতে পারে, এবং তিনটিই একটি ক্রয়ের স্পেসিফিকেশনের অন্তর্গত। বারবার প্রসারিত হওয়ার পরে কাপড়ের বৃদ্ধিই একটি পোশাক ঝুলে যাবে কিনা তার একক সেরা ভবিষ্যদ্বাণী।
সুতার দিকে, ISO 2062:2013 সংজ্ঞায়িত করে যে কীভাবে একক-এন্ড ব্রেকিং ফোর্স এবং বিরতির সময় প্রসারণ পরিমাপ করা হয় এক্সটেনশন পরীক্ষকের একটি ধ্রুবক হারে, যেভাবে 180% এর দাবিকৃত প্রসারণ অনুমান করার পরিবর্তে নিশ্চিত করা হয়। ফ্যাব্রিকের দিকে, ASTM D2594 নিট কাপড়ের প্রসারিত বৈশিষ্ট্যগুলিকে কভার করে এবং বারবার সাইকেল চালানোর পরে বৃদ্ধি পরিমাপ করে৷ ISO 9237-এ পরীক্ষিত বায়ুর ব্যাপ্তিযোগ্যতা এবং ISO 11092-এ পরীক্ষিত জলীয় বাষ্প প্রতিরোধ ক্ষমতা সক্রিয় পোশাকের জন্য আরামের ছবি সম্পূর্ণ করে, কারণ একটি ফ্যাব্রিক যা ভালভাবে প্রসারিত হয় কিন্তু শ্বাস নিতে পারে না তা পরিধানকারীর দ্বারা প্রত্যাখ্যান করা হবে।
সোর্সিং এয়ার কভারড ইয়ার্ন: প্রতিশ্রুতি দেওয়ার আগে কী যাচাই করতে হবে
তিনটি চেক প্রায় প্রতিটি ACY মানের বিরোধ প্রতিরোধ করে: একটি একক মানের পরিবর্তে একটি লিখিত ড্র অনুপাত এবং ওভারফিড উইন্ডো, গ্রেইজের পরিবর্তে রঙ্গিন ফ্যাব্রিকের উপর একটি বৃদ্ধি পরীক্ষা চালানো হয় এবং একটি সরবরাহকারী যার রঙের পরিসীমা এবং বিতরণ ক্ষমতা আসলে যাচাই করা যেতে পারে।
রঙ স্পেসিফিকেশনে নিজস্ব লাইন অর্জন করে, কারণ শীথ ফিলামেন্ট হল গ্রাহক যা দেখেন। একটি নির্দিষ্ট রেফারেন্স ছাড়াই ফিলামেন্ট লট স্যুইচ করে এমন একটি প্রোগ্রাম একটি একক রোলের ভিতরে শেড ব্যান্ডিং দেখাবে। একটি সংজ্ঞায়িত রেফারেন্সের বিরুদ্ধে আদেশ, যেমন একটি প্রকাশিত রঙিন কার্ড সংখ্যাযুক্ত ছায়াগুলির সাথে, পৃষ্ঠের রঙ ধ্রুবক ধরে রাখার সময় প্রসারিতকে অভিন্ন রাখে।
 সিলভার সিরিজ ফুল-কালার কাস্টম পলিয়েস্টার DTY সুতা 121 স্থির রূপালী দীপ্তি, উচ্চ মিশ্রন, এবং খেলার পোশাক, অন্তর্বাস, হোম টেক্সটাইল এবং গৃহসজ্জার সামগ্রীর জন্য টাইট ডাই-লট সামঞ্জস্য সহ 121 denier textured সুতা। পণ্য দেখুন →
- স্টক থেকে একটি জেনেরিক ACY নমুনা নয়, সঠিক কোর এবং খাপের সংমিশ্রণের 5 কেজি নমুনার অনুরোধ করুন।
- উৎপাদন অবস্থার অধীনে নমুনাটি বুনন, রঞ্জিত করুন এবং ধুয়ে ফেলুন, তারপর ASTM D2594-এ বৃদ্ধি পরিমাপ করুন।
- বাল্ক অর্ডার রিলিজ করার আগে দাবিকৃত মানের সাথে পরিমাপকৃত বৃদ্ধির তুলনা করুন।
- লিখিতভাবে ডেলিভারি উইন্ডো নিশ্চিত করুন; অর্ডার নিশ্চিতকরণের পরে একটি 20 দিনের উইন্ডো বাস্তবসম্মত হয় যখন শেডটি আগে থেকেই ইনভেন্টরিতে বিদ্যমান থাকে।
প্রোডাকশন ফ্লোর থেকে উত্তর
একটি 180 জিএসএম স্ট্রেচ নিটের জন্য কোন ইলাস্টেন কোর ডিনিয়ার উপযুক্ত?
180 থেকে 220 জিএসএম একক জার্সির জন্য, 8% থেকে 12% ইলাস্টেন সামগ্রী সহ একটি 30D থেকে 40D কোর ডাইং করার পরে পুনরুদ্ধার এবং আরামের সর্বোত্তম ভারসাম্য দেয়। একটি 20D কোর 150 জিএসএম-এর নিচে হালকা ওজনের কাপড়ের অন্তর্গত, যেখানে নিম্ন ভর হাতকে নরম রাখে, কিন্তু 28 গেজের উপরে টাইট সেলাই ঘনত্বের জন্য এটি সামান্য মার্জিন ছেড়ে যায়।
ডাইং করার পরে কেন প্রসারিত হয়?
প্রায় 130 ডিগ্রি সেলসিয়াসে চাপযুক্ত জেটে পলিয়েস্টার ডাইং করা ইলাস্টেনের জন্য নিরাপদ যখন এক্সপোজার নিয়ন্ত্রণ করা হয়, কিন্তু 45 সেকেন্ডের বেশি সময় ধরে 190 ডিগ্রি সেলসিয়াসের উপরে শুষ্ক তাপ সেটিং কোরকে ক্ষয় করতে শুরু করে। যদি লট তার প্রাক-রঞ্জক প্রসারণের 10% এর বেশি হারায়, তবে তাপ সেটিং শর্তগুলি, কভারিং মেশিন নয়, সাধারণত দায়ী।
বাল্ক উৎপাদনের আগে ACY স্ট্রেচ কিভাবে যাচাই করা হয়?
দুটি পরীক্ষা এটি কভার করে। ISO 2062:2013 প্যাকেজের বিরতিতে সুতা ভাঙার শক্তি এবং প্রসারণ নিশ্চিত করে, এবং ASTM D2594 সমাপ্ত বুনে বৃদ্ধি এবং পুনরুদ্ধার নিশ্চিত করে। বেশিরভাগ পোশাক প্রোগ্রাম তিন চক্রের 80% প্রসারণের পর সর্বাধিক 5% বৃদ্ধি গ্রহণ করে এবং প্রতি ঋতুর চেয়ে প্রতি ডাই লট রিপোর্টের জন্য অনুরোধ করে।
অর্ডার করার আগে ক্রেতার সরবরাহ সম্পর্কে কী নিশ্চিত হওয়া উচিত?
চারটি পরিসংখ্যান নিশ্চিত করুন: বার্ষিক ক্ষমতা, প্রতি ছায়ায় ন্যূনতম অর্ডারের পরিমাণ, অর্ডার নিশ্চিতকরণ থেকে গণনা করা ডেলিভারি উইন্ডো, এবং সরবরাহকারী বাড়িতে পরীক্ষা করে কিনা। একটি সরবরাহকারী 300,000 টন বার্ষিক ক্ষমতা এবং একটি 20 দিনের ডেলিভারি উইন্ডো বলতে সক্ষম, যার নিজস্ব পরীক্ষাগার দ্বারা সমর্থিত, শিপমেন্টের মধ্যে রঙ বা প্রসারিত হওয়ার বেশিরভাগ ঝুঁকি দূর করে৷